हिन्दी
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

समाचार
अनदेखी स्प्लाइन-शाफ्ट विनिर्माण प्रक्रिया अंतराल से कौन सी महंगी डाउनस्ट्रीम विफलताएं उत्पन्न होती हैं?
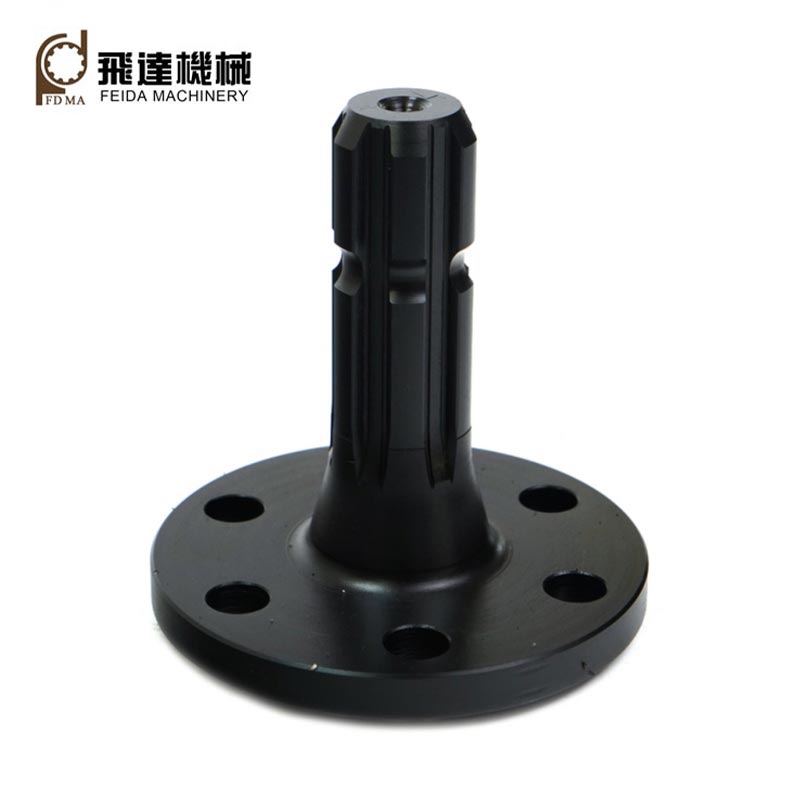
फ़िडा-मशीनिंगआयताकार तख़्ता दस्तासेवा प्री-प्रोडक्शन डीएफएम समीक्षा, पोस्ट-हीट-ट्रीटमेंट सटीक फिनिशिंग और पूर्ण-बैच सामग्री-प्रदर्शन दस्तावेज़ीकरण को एकीकृत करती है, सीमा पार मशीनरी निर्माताओं के लिए थकान फ्रैक्चर, ऑडिट बाधाओं और प्रोटोटाइप-रीवर्क जोखिमों को कम करती है।
1. शमन के बाद सटीक फिनिशिंग गर्मी से प्रेरित तख़्ता ज्यामितीय विरूपण को ऑफसेट करती है
कई उपठेका कार्यशालाएँ सख्त होने के बाद द्वितीयक परिष्करण के बिना, शमन से पहले सभी स्पलाइन मिलिंग करती हैं। शमन-प्रेरित आंतरिक-तनाव पुनर्वितरण शाफ्ट झुकने, दांत-पिच विचलन और फ्लैंक-समानांतरता त्रुटियों को ट्रिगर करता है जिन्हें प्रारंभिक नरम-राज्य मशीनिंग द्वारा ठीक नहीं किया जा सकता है। खेत और निर्माण मशीनरी के लिए विशिष्ट वैकल्पिक शॉक टॉर्क के तहत, केवल आंशिक तख़्ता दांत ही संचरित भार को सहन करते हैं, जिससे दांतों की जड़ों पर तनाव एकाग्रता और जल्दी थकान पैदा होती है। फ़िडा-मशीनिंग नियंत्रित फ़िनिशिंग भत्ते को सुरक्षित रखता है, शमन-और-तड़के के बाद सटीक स्पलाइन पीस को क्रियान्वित करता है। टूथ-स्पेसिंग, फ्लैंक समानता और शाफ्ट समाक्षीयता सहित महत्वपूर्ण ज्यामितीय सहनशीलता DIN5461 विनिर्देश सीमा के भीतर रहती है, जिससे समान मल्टी-टूथ लोड शेयरिंग सुनिश्चित होती है और चक्रीय प्रभाव-लोड ऑपरेटिंग वातावरण के तहत घटक सेवा जीवन का विस्तार होता है।

2. एंड-टू-एंड इन-हाउस प्रसंस्करण संपूर्ण सामग्री और प्रक्रिया ट्रैसेबिलिटी रिकॉर्ड को बरकरार रखता है
जब कच्चे माल की कटिंग, स्पलाइन मशीनिंग, हीट-ट्रीटमेंट और सतह परिष्करण को कई बाहरी उपठेकेदारों में विभाजित किया जाता है, तो निर्माता स्टील-ग्रेड एमटीसी, शमन-तापमान लॉग और अंतिम आयामी-निरीक्षण रिपोर्ट सहित एकीकृत बैच-स्तरीय अभिलेखागार को इकट्ठा नहीं कर सकते हैं। अंतर्राष्ट्रीय मशीनरी टेंडर ऑडिट पूर्ण घटक ट्रैसेबिलिटी की मांग करते हैं; खंडित आपूर्ति श्रृंखलाएं पूर्व-योग्यता अस्वीकृति का कारण बनती हैं। फ़िडा संपूर्ण विनिर्माण कार्यप्रवाह को अपनी सुविधा के अंदर पूरा करता है। प्रत्येक लॉट रॉ-बार पहचान, हीट-ट्रीटमेंट कर्व रिकॉर्ड और सीएमएम निरीक्षण डेटा संग्रहीत करता है। पूर्ण अंग्रेजी भाषा दस्तावेज़ पैकेज शिपमेंट पर उपलब्ध हैं, जिससे OEM ग्राहकों को महंगे तृतीय-पक्ष पुन: परीक्षण के बिना आपूर्तिकर्ता-ऑडिट आवश्यकताओं को पूरा करने में मदद मिलती है।
3. नियंत्रित टूथ-फ्लैंक सतह की गुणवत्ता झल्लाहट-जंग के जोखिम को दबा देती है
खुरदुरे, खराब ढंग से तैयार किए गए स्पलाइन दांतों के किनारे सूक्ष्म-असमानताएं पैदा करते हैं। लगातार मशीन से उत्पन्न कंपन के तहत शाफ्ट और मेटिंग हब के बीच छोटी सापेक्ष फिसलन अपघर्षक ऑक्साइड मलबे (फेटिंग जंग) का उत्पादन करती है। ये कठोर कण फिट क्लीयरेंस के अंदर घूमते हैं और संपर्क सतहों को लगातार ख़राब करते हैं, प्रतिक्रिया को बढ़ाते हैं और ट्रांसमिशन शोर और अंततः जब्ती लाते हैं। फ़िडा स्प्लाइन ग्राइंडिंग संचालन के लिए फ़ीड-दर मापदंडों को अनुकूलित करता है, जिससे दांत-फ्लैंक सतहों में लगातार कम खुरदरापन प्राप्त होता है। नियंत्रित सतह की गुणवत्ता सूक्ष्म-संपर्क बिंदुओं को कम करती है जो झल्लाहट क्षति शुरू करते हैं, धूल और कंपन के संपर्क में आने वाली बाहरी-ऑपरेटिंग मोबाइल मशीनरी के लिए दीर्घकालिक ट्रांसमिशन प्रदर्शन को स्थिर करते हैं।
4. प्रारंभिक चरण की डीएफएम समीक्षा औपचारिक टूलींग निवेश से पहले तख़्ता-संरचना जोखिमों की पहचान करती है
कई कस्टम-पार्ट विक्रेता विनिर्माण योग्यता मूल्यांकन के बिना ग्राहक चित्र का सख्ती से पालन करते हैं। कुछ ड्राइंग-परिभाषित स्पलाइन-रूट फ़िलेट रेडी, शाफ्ट पतली-दीवार अनुभाग या असामान्य दांत-चौड़ाई संयोजन कठिन-से-समाधान शमन-क्रैक खतरों या अप्राप्य सहनशीलता आवश्यकताओं को बनाते हैं। समस्याएँ तभी उभरती हैं जब कटिंग टूल्स का ऑर्डर दिया जाता है और प्रोटोटाइप भागों का उत्पादन किया जाता है, जिससे ड्राइंग में संशोधन, अतिरिक्त टूलींग खर्च और प्रोजेक्ट-शेड्यूल स्लिपेज को मजबूर होना पड़ता है। फ़िडा की मैकेनिकल-इंजीनियरिंग टीम आरएफक्यू चरण में डीएफएम मूल्यांकन करती है, स्पलाइन-रूट स्ट्रेस-रिलीफ फ़िललेट्स, सेक्शन-मोटाई वितरण और सहनशीलता-प्राप्ति की समीक्षा करती है। संभावित विनिर्माण-प्रेरित विफलता मोड को उपकरण-निर्माण से पहले चिह्नित किया जाता है, जिससे ओईएम नए-उत्पाद विकास परियोजनाओं के लिए महंगे देर-चरण रीडिज़ाइन चक्र में कटौती होती है।
5. सामग्री-ग्रेड मिलान प्रभाव-कठोरता और सतह-कठोरता लक्ष्यों को संतुलित करता है
अनुचित स्टील-ग्रेड चयन परस्पर विरोधी प्रदर्शन परिणाम पैदा करता है: कम-मिश्र धातु कार्बन स्टील सतह की कठोरता प्राप्त करता है, फिर भी इसमें कोर कठोरता का अभाव होता है और अचानक झटके-भार के तहत दरारें पड़ जाती हैं; अत्यधिक मिश्रित सामग्री अत्यधिक शमन-विरूपण जोखिम लाती है और घटक लागत को अनावश्यक रूप से बढ़ा देती है। फ़िडा दस्तावेज़ित उपकरण टॉर्क‑और‑शॉक‑लोड आवश्यकताओं के अनुसार वर्कपीस स्टील का चयन और सत्यापन करता है। क्वेंच-टेम्परिंग मापदंडों को दांत-फ्लैंक पहनने के प्रतिरोध और शाफ्ट-कोर प्रभाव-कठोरता को संतुलित करने के लिए ट्यून किया जाता है, जिससे विभिन्न कामकाजी स्थिति मशीनरी अनुप्रयोगों के लिए भंगुर दांत-जड़ फ्रैक्चर और तेजी से फ्लैंक घर्षण दोनों से बचा जा सके।
6. परियोजना-विशिष्ट आयामी-निरीक्षण प्रोटोकॉल क्रॉस-बैच स्थिरता की गारंटी देते हैं
छोटे-बैच कस्टम स्पलाइन-शाफ्ट ऑर्डर अक्सर केवल स्पॉट-चेक आयामी सत्यापन प्राप्त करते हैं। दांतों की मोटाई, पिच संचयी त्रुटि और रन-आउट को कवर करने वाली निश्चित निरीक्षण-आइटम चेकलिस्ट के बिना, उत्पादन बैचों के बीच ध्यान देने योग्य प्रदर्शन भिन्नता होती है। जब तैयार मशीनरी में असेंबल किया जाता है, तो असंगत स्पलाइन-फिट गुण बिखरे हुए क्षेत्र-विफलता दर का कारण बनते हैं। फ़िडा प्रत्येक कस्टम स्पलाइन-शाफ्ट ऑर्डर के लिए प्रोजेक्ट-अनुरूप निरीक्षण चेकलिस्ट लागू करता है, जो प्रमुख स्पलाइन ज्यामिति संकेतकों पर सीएमएम माप करता है। ओईएम सीरियल-प्रोडक्शन असेंबली लाइनों के लिए विनिमेयता को स्थिर करते हुए, समान स्वीकृति मानदंड को लॉट-दर-लॉट लागू किया जाता है।
सम्बंधित खबर
- स्पाइरल बेवल गियर्स मांग वाली मशीनरी में पावर ट्रांसमिशन में सुधार कैसे करते हैं?
- विश्वसनीय पावर ट्रांसमिशन के लिए स्प्रोकेट गियर्स को क्या आवश्यक बनाता है?
- आंतरिक गियर परिशुद्धता और पावर ट्रांसमिशन में सुधार कैसे करते हैं?
- आधुनिक यांत्रिक प्रणालियों के लिए प्लास्टिक हेलिकल गियर्स एक विश्वसनीय विकल्प क्यों बन रहे हैं?
- क्या इन-हाउस स्प्लाइन उत्पादन मशीनरी ओईएम के महंगे क्षेत्र-विफलता सिरदर्द को हल कर सकता है?
- क्या पूर्ण-प्रक्रिया एकीकृत गियर मशीनिंग विदेशी रेड्यूसर निर्माताओं के तीन प्रमुख छिपे हुए खरीद घाटे में कटौती करेगी?
मुझे संदेश दे देना